圆形摆式(旋振摇摆筛,立式激振电机甩锤款)轨迹标准
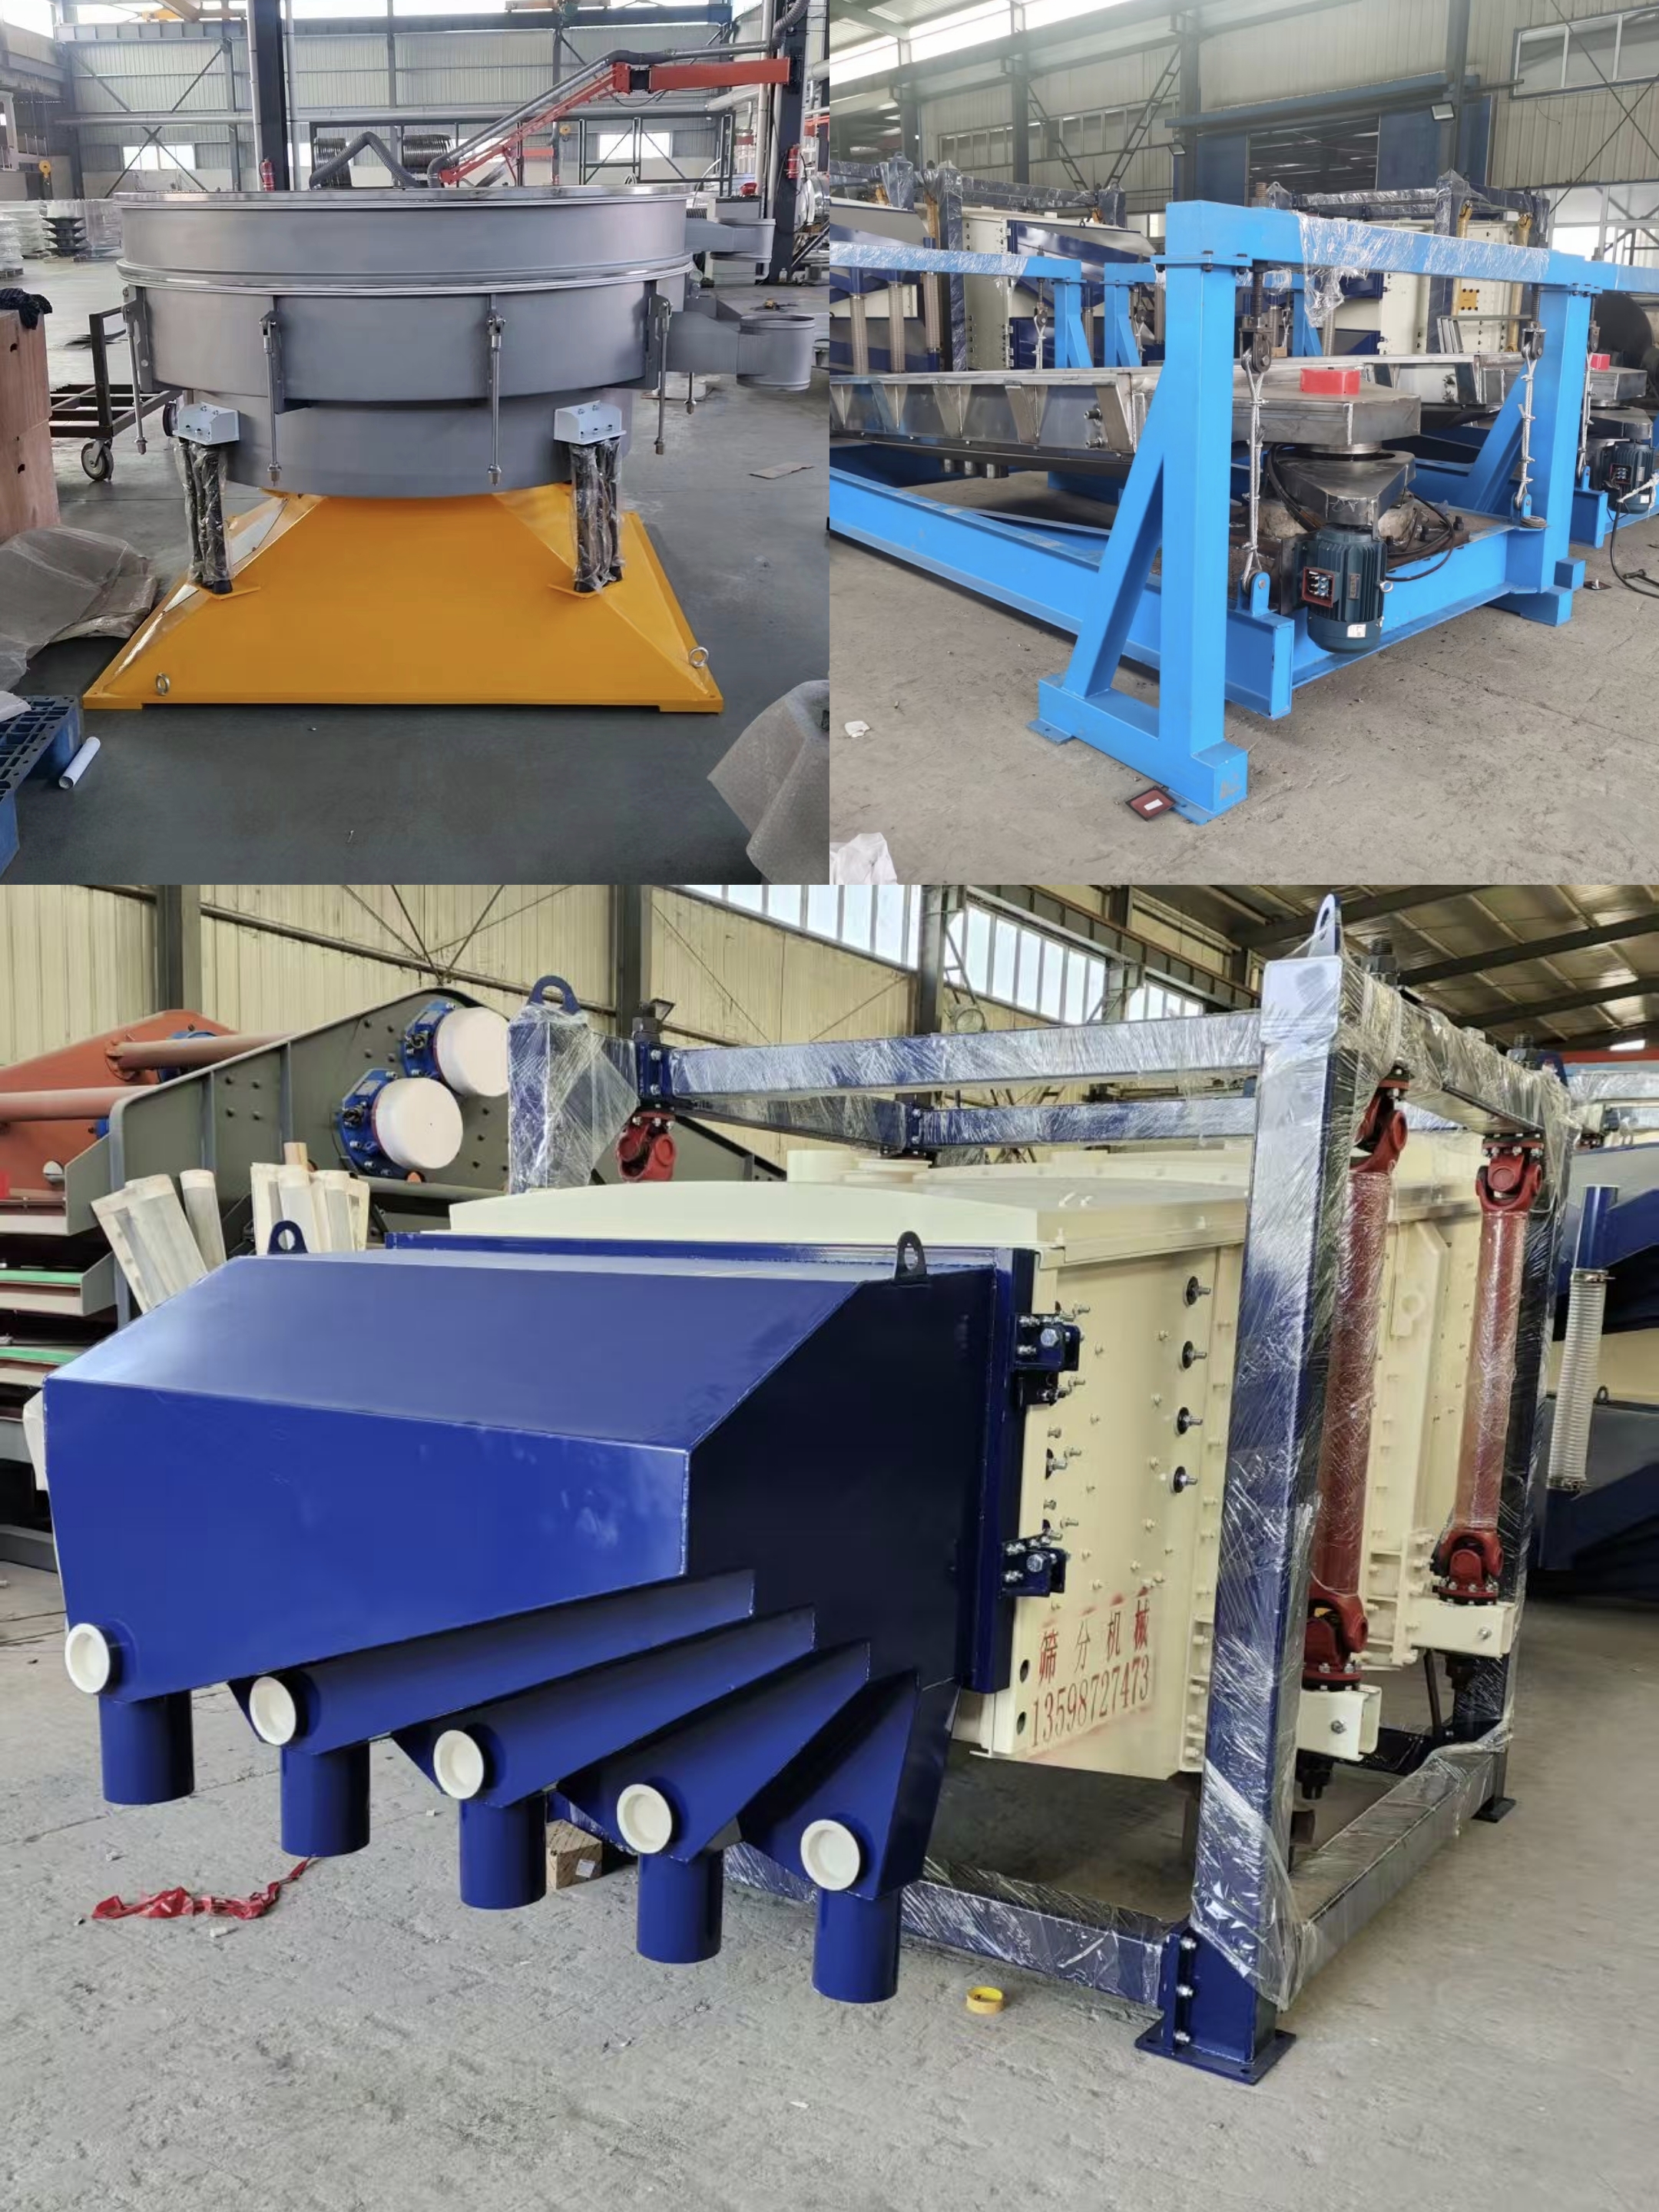
物料从进料口铺开,沿筛面做平缓螺旋向外走,一圈一圈慢慢旋向出料口;持续翻滚分层,不是直冲、不是原地打转
适合你现在:出料快、筛不干净,就是螺旋太短、还没分层就跑出去了
一、正常轨迹 4 个直观判断点(现场肉眼看)
1. 布料:进料后迅速摊开铺满全宽
物料落到筛中心,向四周均匀散开,料层厚薄一致,不会扎堆在一条线上、只走一侧。
2. 运动形态:平缓螺旋线,不是直线冲刺
颗粒一边小幅上下抛起、翻滚翻身,一边沿着螺旋轨迹向外前进;每一粒料在筛面上能转 2~4 圈 再到出料口(看细度要求,细料圈数要更多)。
- 翻滚的意义:让细颗粒不断翻到下层贴网透筛,这就是筛分干净的关键。
3. 前进速度:匀速递进,前慢后略快
靠近进料区走得慢,充分分层;靠近出料口稍微加快排出;全程没有突然加速冲料。
4. 出料:整圈出料口均匀溢料
出料口一圈出来的料流量一致,不是某一处哗哗猛出、别的地方不出料。
二、对照你的故障:异常轨迹对照(一眼识别)
现象 | 轨迹判断 | 对应问题 |
物料进来直接一条直线冲向出料口,几乎不转圈 | ❌ 轨迹太直、螺旋半径太小 | 就是你现在:甩锤夹角太小,停留时间短,筛分不干净 |
| 物料在中间原地转圈,走不动、堆料堵网 | ❌ 螺旋几乎不向外推进 | 甩锤夹角过大 |
| 物料只往一侧跑,半边筛网空着 | ❌ 轨迹偏斜不对称 | 双电机甩锤角度不一致、弹簧高低不一、进料偏边 |
| 物料蹦很高,乱飞,抛离筛面 | ❌ 振幅过大 | 甩锤配重加太多 |
| 物料贴着网面滑,不翻滚,分层差 | ❌ 垂直分量不足 | 上下甩锤太靠近 90°、垂直激振分量弱 |
三、简单实操验证方法(调甩锤的时候用)
1. 标记法(最稳)
抓一把颜色不一样的干颗粒(黄沙、色砂),集中从进料口投入,盯着它的路径:
✅ 标准:散开、螺旋绕行、多圈后均匀到出料口
❌ 不合格:一溜烟直接出去(继续加大甩锤相位夹角)
2. 料层厚度判断
稳定给料后,料层保持单层~2 倍粒径厚度最好;太厚分层差,太薄跑得飞快。
3. 空载校验筛体轨迹(先保证机器本身轨迹正常,再看物料)
空载运行,在筛框边缘贴个小纸片,看纸片运动:标准是椭圆轨迹;如果是斜直线、乱晃、左右两边轨迹不一样,说明电机不同步、弹簧不平,光调甩锤没用
四、调好之后的验收标准
- 标样颗粒在筛面螺旋绕行 ≥2 圈;
- 筛面全幅都有物料,无大面积空白;
- 物料持续翻滚、颗粒姿态不断变化(片状 / 针状料尤其重要);
- 筛上物取样检查:细粉夹带明显变少;
- 出料平稳,不喷料、不堵料。
上一篇:GTD 斗式提升机是怎么减少粉料垂直提升扬尘的?
下一篇:什么是往复振动筛